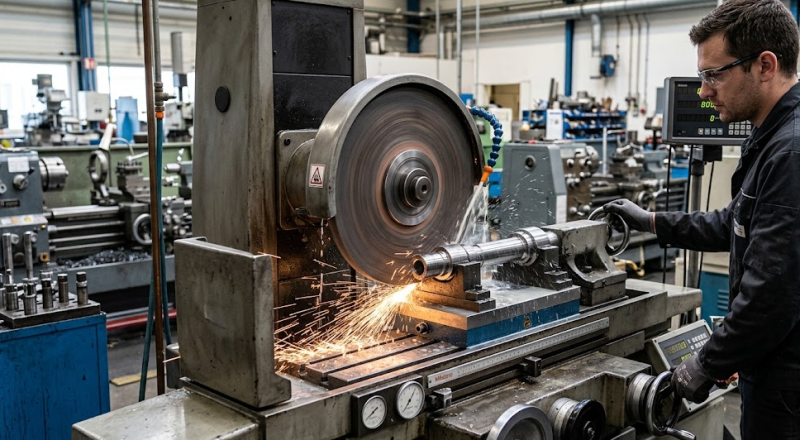
Choisir une meule de rectification ne consiste pas seulement à comparer le prix des abrasifs. La nature de la pièce, son état métallurgique, la finition recherchée et les conditions de la machine déterminent si l’oxyde d’alumine ou le CBN sera le plus adapté. Voici les critères techniques qui permettent d’orienter ce choix, sans confondre dureté de l’abrasif et adéquation au procédé.
Comment distinguer alumine et CBN ?
Le premier critère est la compatibilité entre l’abrasif et la matière à enlever. L’oxyde d’alumine, aussi appelé alumine, est un abrasif conventionnel courant pour rectifier les aciers et d’autres matériaux ferreux. Sa polyvalence en fait une option pertinente pour de nombreuses opérations générales, avec un coût d’acquisition souvent inférieur à celui d’une meule superabrasive.
Le CBN, ou nitrure de bore cubique, est destiné notamment aux aciers trempés et aux pièces ferreuses de dureté élevée. Sa résistance à l’usure peut contribuer à maintenir le profil de la meule et la précision d’usinage sur des séries exigeantes. Il ne constitue toutefois pas une solution universelle : son intérêt dépend du volume produit, des tolérances et des conditions de rectification.
La différence ne se résume donc pas à « abrasif classique contre abrasif plus dur ». Une meule en alumine bien spécifiée peut convenir à une opération où le CBN serait coûteux sans bénéfice mesurable. À l’inverse, l’usure rapide ou les reprises fréquentes peuvent justifier l’étude d’une meule CBN.
Quel abrasif choisir selon les matériaux ?
Le choix de meule doit partir des matériaux à rectifier et de leur comportement pendant la coupe. Un acier non trempé, un acier fortement allié et un acier trempé ne sollicitent pas l’abrasif de la même manière. La dureté de la pièce compte, mais la résistance à la traction, la surface de contact et la quantité de matière à retirer influencent également l’échauffement et l’usure.
Pour l’acier courant et les opérations générales sur métaux ferreux, l’oxyde d’alumine reste une référence. Pour l’acier trempé, le CBN peut offrir une tenue à l’usure et une stabilité de profil avantageuses. Les carbures et certaines céramiques relèvent plutôt des meules diamantées : le CBN n’est pas automatiquement le meilleur substitut pour toutes les matières dures.
Avant de sélectionner une référence, il est utile de préciser :
- La matière et sa dureté, y compris son traitement thermique.
- Le type d’opération : enlèvement important, rectification de profil ou finition.
- L’état de surface et les tolérances attendus sur la pièce.
- La vitesse de coupe autorisée par la meule et la machine.
Une vitesse inadaptée, comme une meule mal assortie à la matière, peut compromettre le résultat. Les limites de vitesse indiquées par le fabricant doivent toujours être respectées.
Quels paramètres orientent le choix ?
Le type d’abrasif ne suffit pas à définir une meule. La granulométrie agit sur le compromis entre enlèvement de matière et état de surface : un grain plus grossier est généralement associé à une coupe plus énergique, tandis qu’un grain fin sert davantage les opérations de finition. La structure, c’est-à-dire l’espacement des grains, influe sur l’évacuation des copeaux et la dissipation de la chaleur.
Le grade décrit la capacité du liant à retenir les grains, et non la dureté de l’abrasif lui-même. Un liant vitrifié, rigide et stable, est fréquent en rectification de précision ; les liants résinoïdes répondent à d’autres exigences de comportement et de résistance. Le dressage modifie aussi l’aptitude de la surface abrasive à couper : une meule encrassée ou émoussée peut générer davantage de chaleur et dégrader la finition.
Pour comparer alumine et CBN, il faut donc examiner les conditions réelles de production : puissance disponible, rigidité de la machine, système de refroidissement, fréquence de dressage et durée de vie de la meule. Une dépense initiale supérieure peut être compensée si la tenue de profil réduit les arrêts ou les corrections, mais seul un essai maîtrisé permet de le confirmer.
Quand solliciter un professionnel ?
Un avis technique est particulièrement utile lorsque la pièce est trempée, que la tolérance est serrée ou que l’opération provoque brûlures, vibrations ou usure irrégulière. Ces symptômes peuvent venir d’un abrasif inadapté, mais aussi d’un mauvais choix de granulométrie, de grade, de liant ou de paramètres de coupe. Modifier un seul élément sans diagnostic peut déplacer le problème plutôt que le résoudre.
Optimiser le choix d’une meule de rectification exige ainsi une analyse précise de vos contraintes techniques, des matériaux travaillés aux tolérances requises. Pour vous accompagner dans le diagnostic et la mise en œuvre de vos procédés les plus exigeants, EROP est une entreprise spécialisée en usinage mécanique qui se trouve à Montgeron dans l’Essonne. Leurs équipes mettent leur expertise au service de vos projets pour garantir la précision, la qualité et la performance de vos usinages.